精密车床加工核心优势:回转类零件高效率、稳定微米级精度,一次装夹可做多特征,综合性价比高,对比普通车床、磨床、加工中心,优势如下:
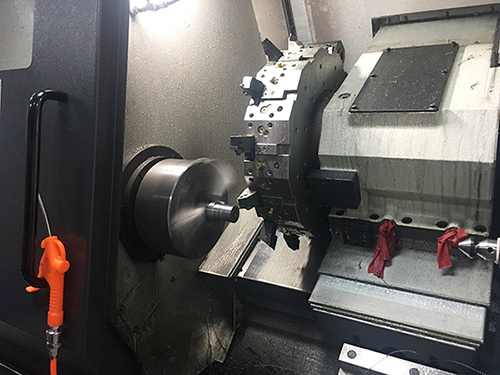
1. 加工精度稳定,形位公差可控
- 尺寸精度稳定可达 ±0.003~0.01mm,圆度、圆柱度可以做到微米级;
- 配合全闭环光栅尺、高精密主轴,批量生产尺寸一致性好,减少单件波动;
- 能直接加工台阶、锥面、圆弧、内外螺纹,同轴度、端面跳动容易保证。
对比普通数控车:普通车容易出现尺寸漂移、圆度差,精密车适合有严格配合要求的零件(阀芯、衬套、精密轴)。
2. 一次装夹完成多道工序,减少定位误差
- 单装夹可完成:外圆、内孔、端面、槽、倒角、螺纹;带动力刀的机型还可以铣扁、钻侧孔;
- 减少多次拆装、二次找正带来的定位偏差,同时节省上下料工时;
- 走心机属于精密车床分支,细长轴可以全程导套支撑,长径比大的细长件也能保证直线度。
3. 加工效率高,适合中小、大批量回转件
- 连续自动切削,搭配自动送料器,可实现自动化生产;
- 车削金属切除效率远高于磨削,去除余量能力强;粗精车在同一台设备完成,工序更短;
- 适合棒料、盘类毛坯,换型调试速度优于磨床(同规格批量下)。
4. 表面质量良好,部分工况可省去磨削工序
- 合理选用刀具 + 切削参数,精车表面粗糙度可稳定达到 Ra0.4~1.6μm;
- 在图纸公差、光洁度要求不极端严苛的条件下,以车代磨,直接省掉外圆磨 / 内圆磨工序,降低加工成本。
注意:超高光洁 Ra0.2 以下、超高圆度要求,还是需要磨削。
5. 材料适用范围广
可加工:铝、铜、碳钢、合金钢、304/316 不锈钢、钛合金、PEEK 等工程塑料;
软料、中等硬度淬硬料(搭配 CBN 刀具)都可以加工,适配液压、传感器、医疗、自动化配件。
6. 柔性较好,适合多品种订单
- 数控程序编程,改产品只需换程序 + 少量换刀,不用重做工装;
- 盘件、短轴、衬套、螺纹件都可以加工,不像无心磨只适合简单外圆。
7. 综合成本优势(批量生产)
- 工序简化,减少设备流转、转运、检验次数;
- 车削加工单价低于磨削;以车代磨能大幅压缩单件加工费;
- 自动化上下料后,人均看管多台设备,摊薄人工成本。





