模具滑块故障大多来自:润滑缺失、耐磨面磨损、铁屑胶屑卡入、限位失效、铲基磨损、热膨胀卡滞。模具滑块保养分:日常机台保养、定期下模保养、存放保养、故障预防要点。
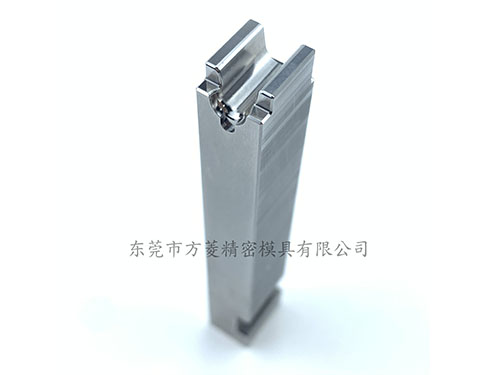
一、机台上日常保养(每模生产班次必做)
1. 润滑加注
- 滑动耐磨板、压条、滑块底面、斜导柱表面,加注模具高温润滑脂(二硫化钼高温黄油)
- 不要普通黄油,高温会碳化变硬块,造成卡死。
- 加注周期:小批量 2‑4 小时补一次;大批量连续生产每 1‑2 小时;不要过量,油脂溢出会粘到产品造成油污不良。
- 储油槽要保持有油脂,槽内不要堆积胶屑铁屑。
2. 清洁滑动部位
- 用气枪吹净滑块缝隙、耐磨槽、斜导柱孔、限位槽内胶丝、塑料碎屑、铁屑。
碎屑留在摩擦面,直接拉伤耐磨板、滑块本体,出现烧块。
- 禁止用硬钢丝刷猛刷配合面,避免产生毛刺。
3. 检查运动状态
- 观察滑块抽芯、复位是否顺滑,有无抖动、异响、卡顿。
- 检查限位机构:波仔螺丝、弹簧、限位螺丝有无松动、失效;大滑块防止自重滑落。
- 看分型面、滑块面有没有飞边,飞边出现代表铲基、耐磨块已经磨损,要及时处理,不要硬扛生产。
4. 温度管控
滑块区域不要局部过热;有行位运水的,确认运水通畅,防止滑块过热膨胀,间隙变小卡死。
二、定期下模保养(停机 / 定期修模保养)
拆解清洁
1. 拆下滑块组件:滑块本体、耐磨板、压条、斜导柱、铲基、限位组件、行位镶件。
2. 全部煤油 / 模具清洗剂清洗,彻底清除旧碳化油脂、胶渣、锈迹。
3. 检查各配合面有无拉伤、起毛、凹痕;轻微拉伤用油石抛光修复;拉伤严重需要更换耐磨板。
零件检查点检
- 耐磨块 / 耐磨板:检查磨损量,磨损超过 0.05mm 建议更换;储油槽堵塞要重新铣槽。
- 斜导柱:看是否弯曲、磨损、掉镀钛层;磨损起槽直接更换,不要继续凑合用。
- 铲基(锁紧块):检查锁紧贴合面磨损;铲基角度、贴合面一旦磨损,就会产品飞边;轻微研磨配模,磨损大更换。
- 弹簧、波仔螺丝:弹簧疲劳变短、波仔钢珠磨损打滑直接换新,不建议修复。
- 滑块镶件(行位头):检查成型面磨损、崩角;抛光;检查排气槽是否被胶堵。
- 间隙确认:滑块滑动单边间隙保持 0.02‑0.03mm;温度升高会膨胀,间隙过小生产中容易卡死。
装配复装要点
1. 装配前所有摩擦面涂抹高温润滑脂;
2. 研配铲基锁紧面,保证合模时铲基充分压紧滑块;
3. 确认滑块抽芯行程到位,限位可靠;
4. 合模手动测试滑块往复运动,无卡滞、无干涉,再上机。
三、模具长期存放保养
1. 滑块运动到位,不要停留在半开半合位置,建议合模状态,滑块归位锁紧。
2. 清洁干净所有滑动面,喷涂模具防锈剂;斜导柱孔、耐磨面充分防锈。
3. 滑块缝隙用纸 / 胶带简单遮挡,防止灰尘进入。
4. 存放环境干燥,避免生锈;生锈后滑动面产生锈点,上机立刻拉伤。
四、保养禁忌(很容易踩坑)
1. ❌不要用普通黄油代替模具高温脂,高温碳化结块卡死滑块。
2. ❌润滑不要打太多,溢出沾到塑胶件造成油污缺陷。
3. ❌出现飞边不要一味加大锁模力,优先检查铲基、耐磨块磨损。
4. ❌不要铁对铁直接摩擦,耐磨板磨损后必须及时更换,否则滑块本体拉伤,维修成本很高。
5. ❌滑块卡死不要强行锁模、强行开机,容易撞弯斜导柱、打坏铲基。
6. ❌隧道内滑块(内滑块)更要勤清洁,内部胶屑很难看见,极易卡模。
五、简易保养点检表(现场可用)
1. 滑动运动是否顺畅,无异响卡顿
2. 耐磨板有无拉伤、磨损
3. 斜导柱无磨损弯曲
4. 铲基锁紧面完好,无飞边
5. 限位机构(弹簧 / 波仔 / 限位螺丝)功能正常
6. 滑动面清洁,无胶屑铁屑
7. 高温润滑脂充足
8. 滑块运水通畅(有运水结构)





