外壳铣床加工外壳属于切削去除材料成型:把固体毛坯(铝板、铝块等),通过刀具旋转切削,切掉多余材料,加工出外壳的外形、内腔、孔、槽。普通铣床靠人手操作;CNC 数控铣床靠数控程序自动控制。
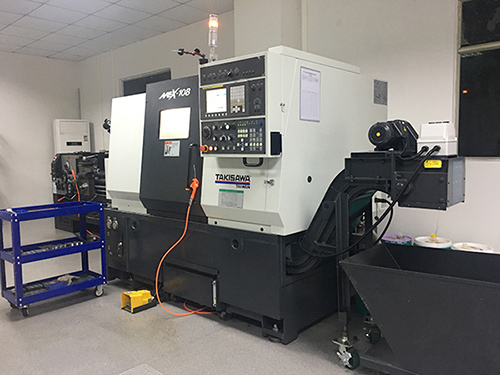
一、核心原理
1. 刀具做主运动(旋转)
铣刀高速旋转,产生切削运动,是切掉金属的动力来源。
2. 工件 / 刀具做进给运动(移动)
工作台带动外壳毛坯移动,或者刀头移动,按照外壳轮廓轨迹走刀;X、Y、Z 三轴联动,可以铣平面、挖腔体、铣圆弧。
3. 材料去除
锋利铣刀刀刃一层层刮掉毛坯多余金属切屑,逐步得到外壳的外形、内腔、凹槽、安装孔位。
4. CNC 数控控制
工程师把外壳 3D 图纸转成 G 代码数控程序;机床读取程序,精准控制移动路径、转速、走刀速度,自动完成外壳加工。
二、加工外壳时两种铣削方式
1. 端铣(面铣):刀具端面切削,铣外壳大平面、外壳上下端面。
2. 周铣(侧刃切削):刀具侧面刀刃切削,铣外壳侧壁、挖内腔、铣边框轮廓。
外壳壳体大多是端铣 + 周铣配合使用。
三、外壳加工完整动作逻辑
1. 毛坯装夹固定在工作台上;
2. 机床读数控程序,主轴带动铣刀高速旋转;
3. 粗加工:刀具快速走刀,挖掉内腔大部分材料,留少量余量;
4. 半精、精加工:减慢进给,小切深切削,保证外壳尺寸精度、表面光洁;
5. 完成铣外形、开槽、钻孔、沉孔、倒角;
6. 加工完成,松夹取下外壳工件。
四、简单区分:铣床和车床原理差别
- 铣床:刀旋转,工件移动 → 适合外壳、盒子、腔体、方块类零件(外壳用这个)
- 车床:工件旋转,刀不动 → 适合圆件:轴、圆套筒





